
Öne Çıkan
Talaşlı imalat ve CNC işleme merkezlerinde, torna-freze atölyelerinde, otomotiv motor rektifiye servislerinde, kalite kontrol laboratuvarlarında ve cıvata-rulman-hidrolik parça tedarikinde milimetrenin yüzde biri (0.01 mm – 0.02 mm ) hassasiyetinde uzunluk ölçümü yapmak için kumpaslar kullanılır. Ölçü aletleri kategorisinin en temel boyutsal metroloji ekipmanı olan kumpas; tek bir gövde üzerinde dış çap/kalınlık, iç çap, kademe (basamak) ve delik derinliği olmak üzere 4 farklı ölçümü aynı anda gerçekleştirebilen sürgülü bir hassas ölçü aletidir.
Endüstriyel metroloji standartlarına (DIN 862 ) uygun olarak sertleştirilmiş paslanmaz çelikten üretilen modellerin yer aldığı bu kategoride; anlık LCD ekran okuması sunan dijital (elektronik) kumpaslar , pil gerektirmeyen ömürlük mekanik verniyeli kumpaslar , saatli (kadranlı) kumpaslar ile özel derinlik ve kaynak kumpasları bulunur. Kumpas fiyatları ; okuma sistemine (dijital vs mekanik), ölçme boyuna (150 mm, 200 mm, 300 mm ve 500–1000 mm ağır sanayi boyları), çözünürlük değerine (0.01 mm / 0.02 mm / 0.05 mm) ve su/soğutma sıvısı koruma sınıfına (IP54 / IP67) göre belirlenir.
Atölye ortamındaki bor yağı/soğutma sıvısı yoğunluğuna, okuma hızı beklentisine ve tolerans hassasiyetine göre kumpaslar üç ana sınıfa ayrılır:
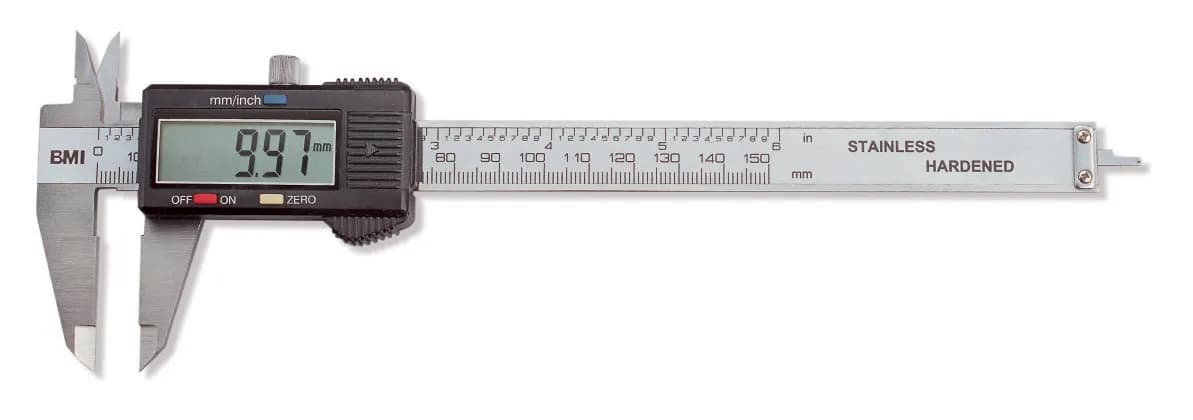
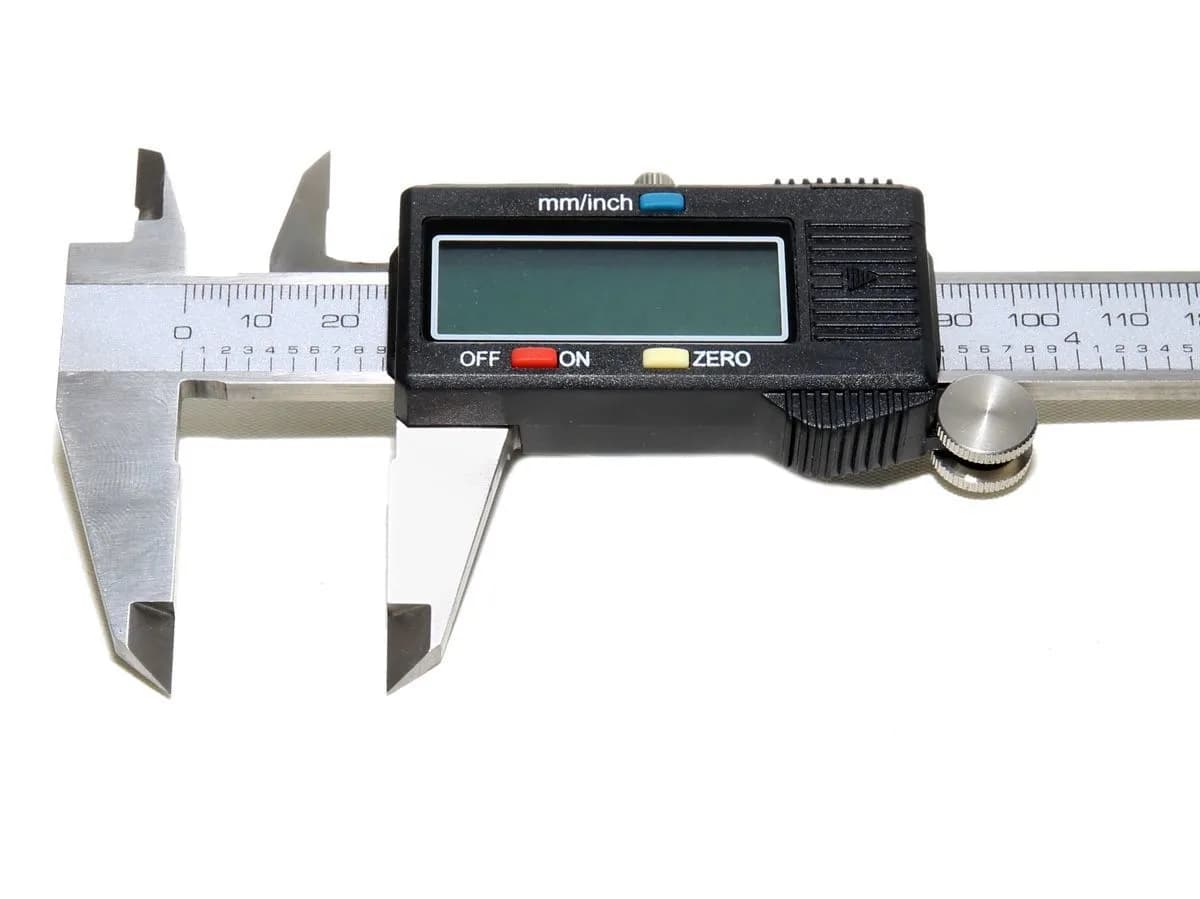
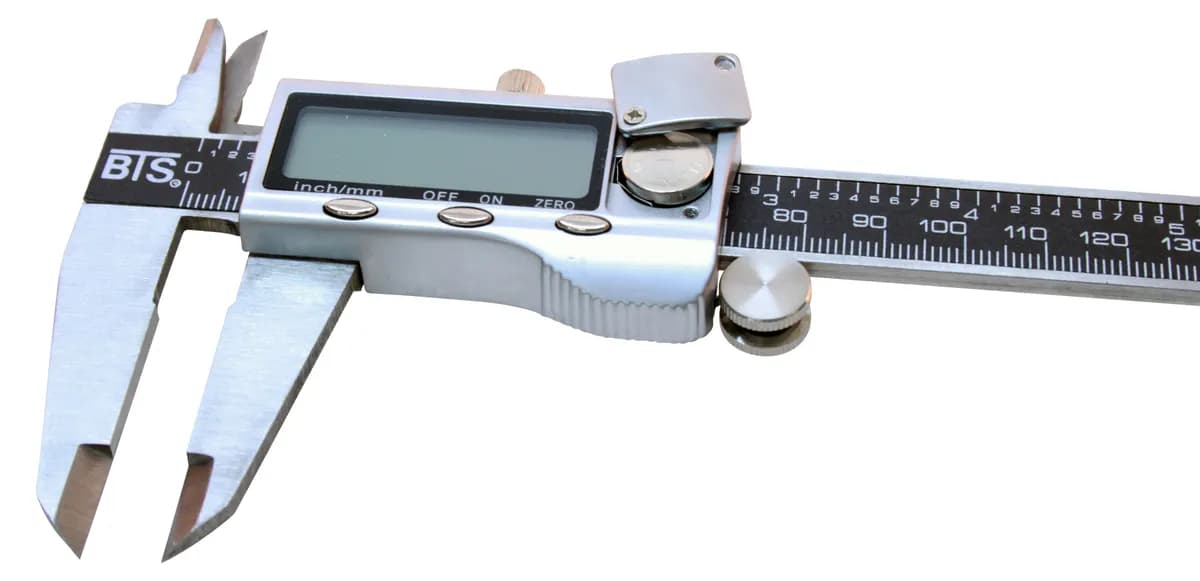
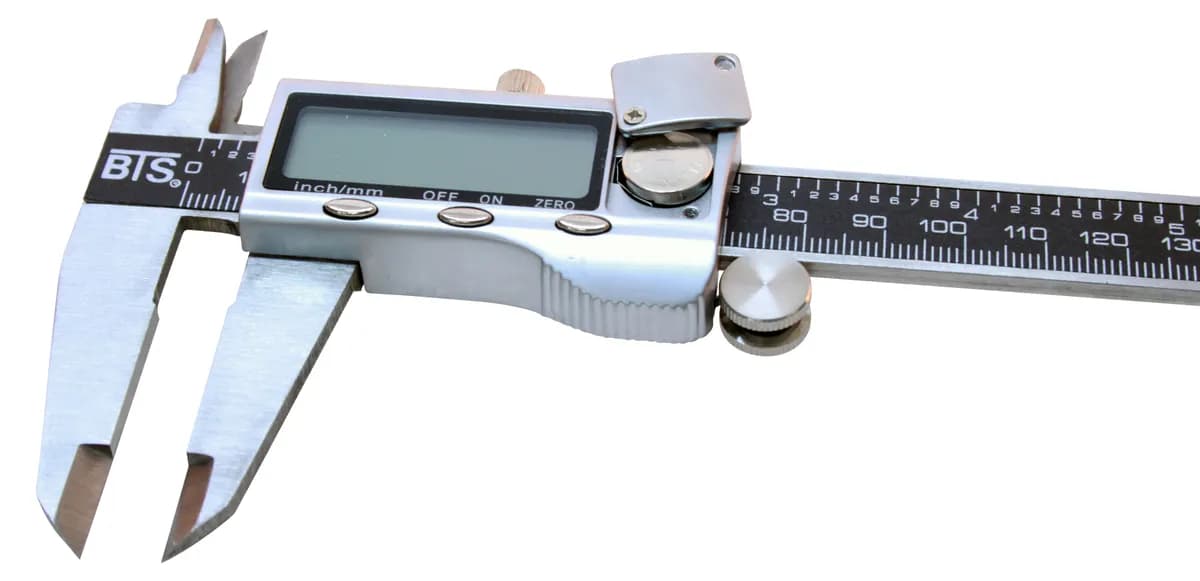
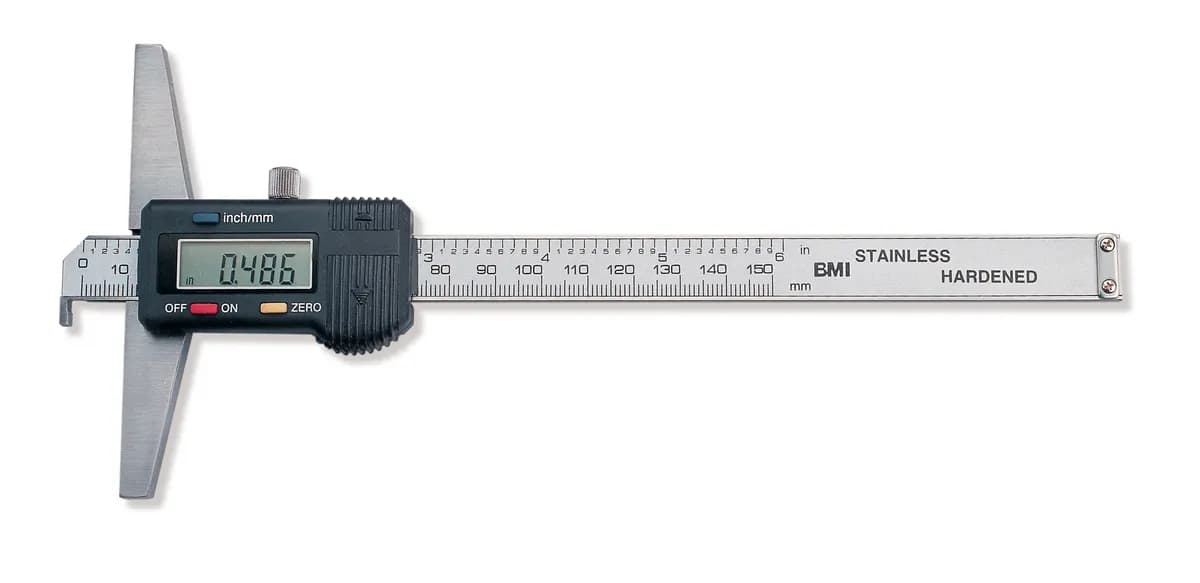
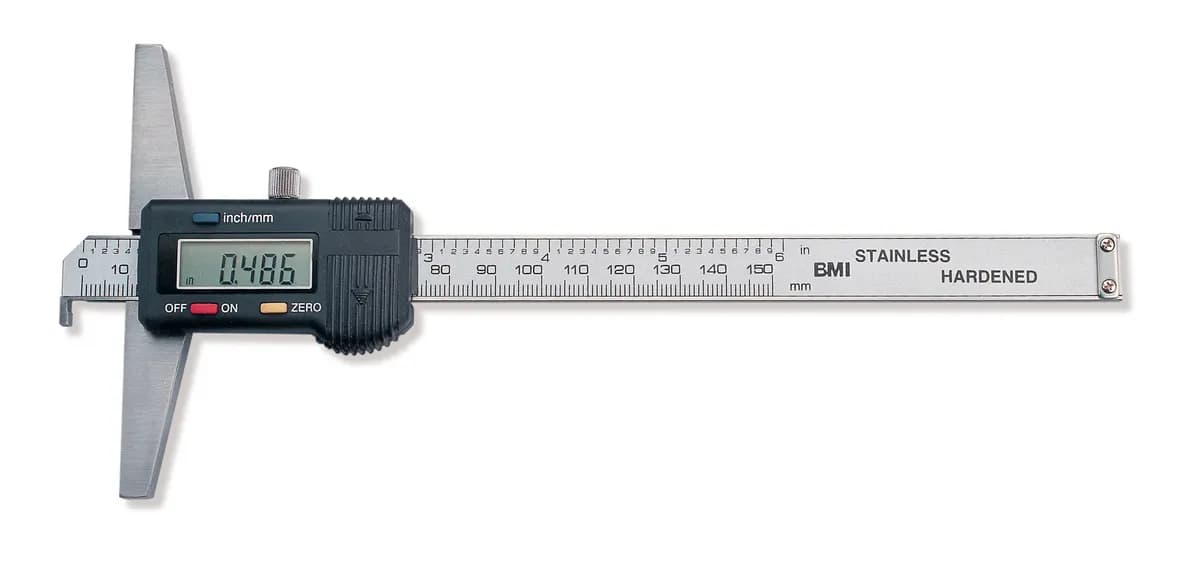
Sürgü üzerindeki kapasitif veya endüktif lineer enkoder sensörü sayesinde ölçüm değerini geniş LCD ekranda doğrudan 0.01 mm (10 mikron / milimetrenin yüzde biri) çözünürlükle gösteren modern kumpaslardır. Verniye çizgilerini hizalama ve göz yanılması (paralaks) hatasını sıfıra indirdiği için seri kalite kontrolde hız kazandırır. Üzerindeki ZERO (Sıfırlama) tuşu sayesinde sürgü istenilen herhangi bir açıklıkta sıfırlanarak referans parçaya göre fark (artı/eksi tolerans) ölçümü yapılabilir; mm / inch tuşu ise Amerikan standartlı (inç) hidrolik rekor ve cıvataların ölçüsünü anında dönüştürür. CNC tezgah başında bor yağı ve su sıçramalarına maruz kalan ortamlar için IP54 ve IP67 sıvı/toz korumalı dijital kumpaslar tercih edilir.
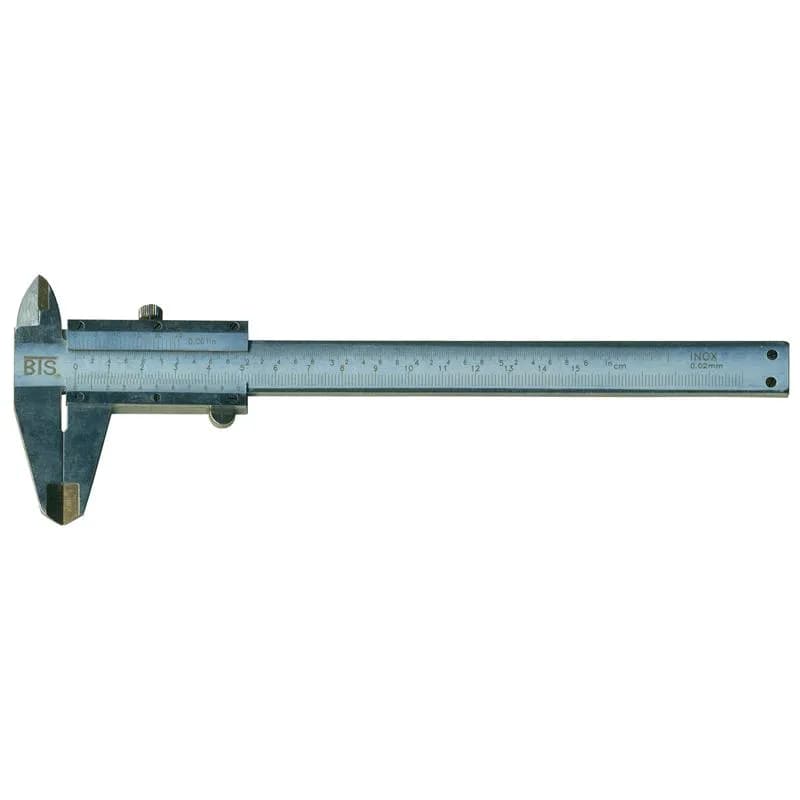
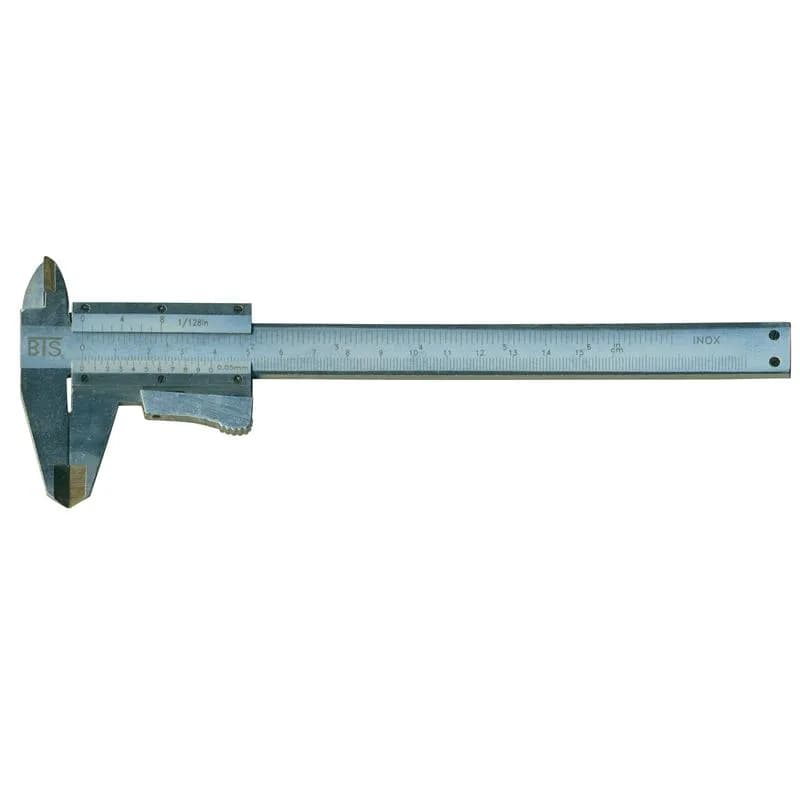
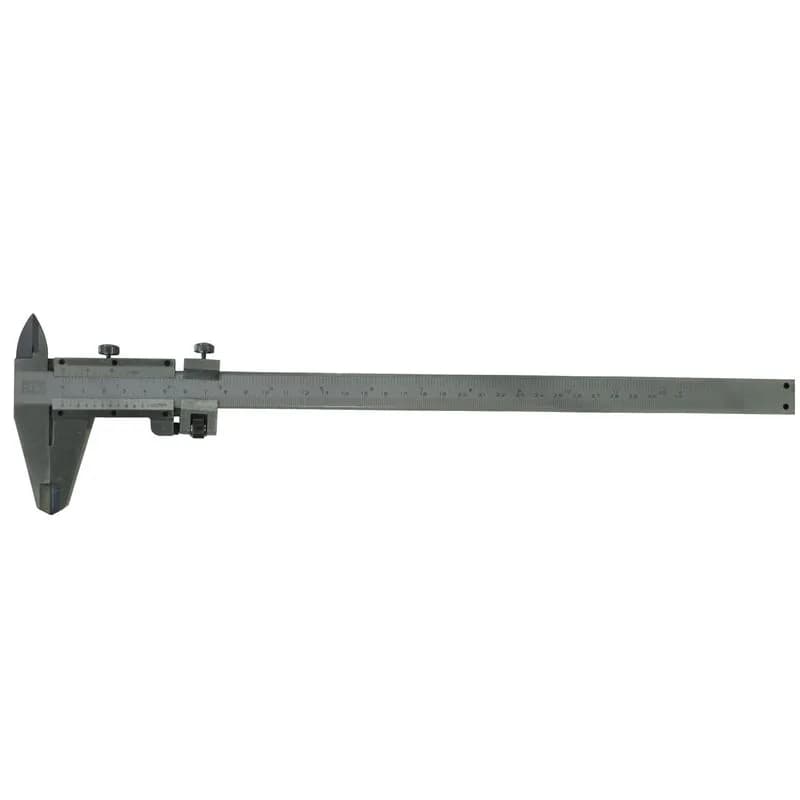
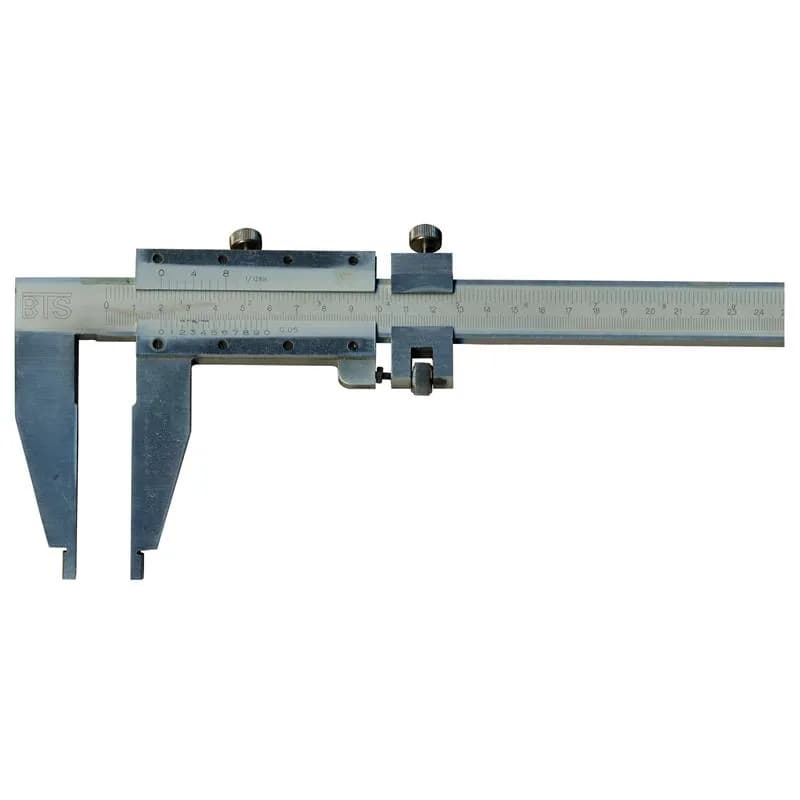
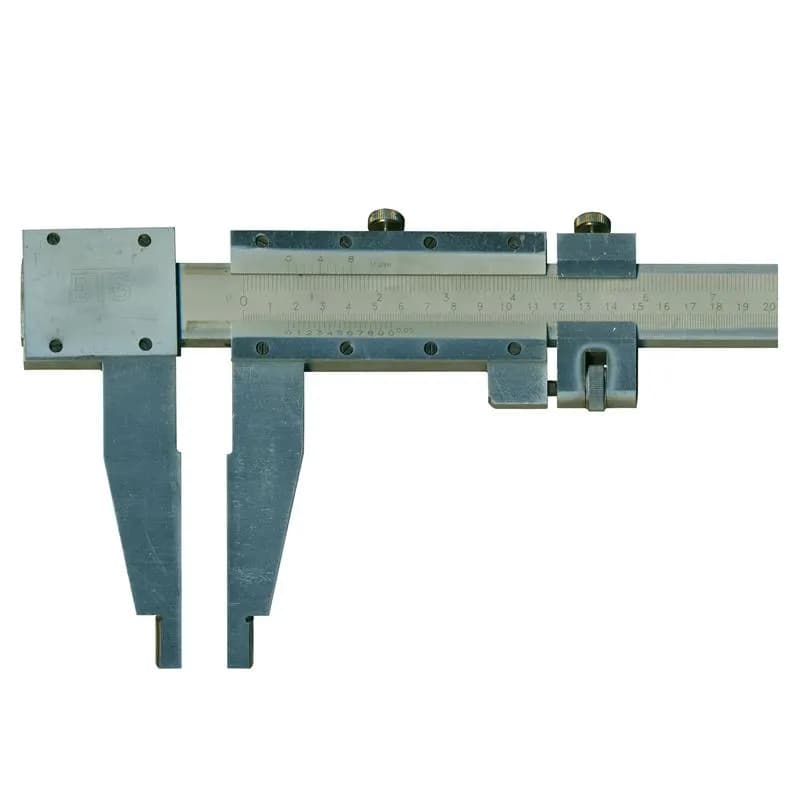
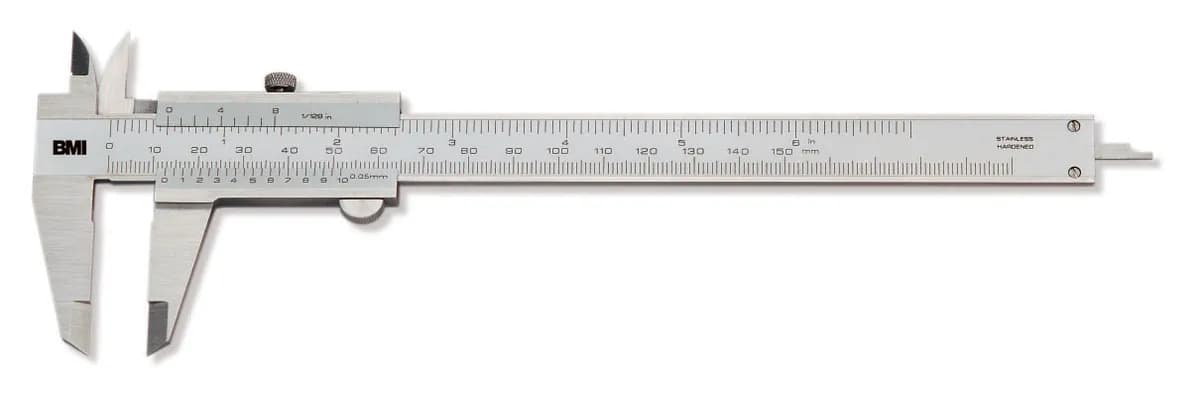
Elektronik devre veya pil barındırmayan; ana cetvel üzerindeki milimetre çizgileri ile hareketli sürgü üzerindeki verniye (noniyus) taksimatının çakışması prensibiyle okunan klasik mekanik kumpaslardır. Lazer kazımalı mat krom cetvel yüzeyi sayesinde ışık yansıması yapmaz; suya, yağa, manyetik talaşa ve darbelere karşı en dayanıklı kumpas tipidir. Hassas talaşlı imalat ve kalıpçılık için 1/50 (0.02 mm - milimetrenin ellide biri) verniyeli modeller; genel mekanik, hırdavat ve saha işleri için ise okuması daha kolay olan 1/20 (0.05 mm) verniyeli modeller kullanılır.
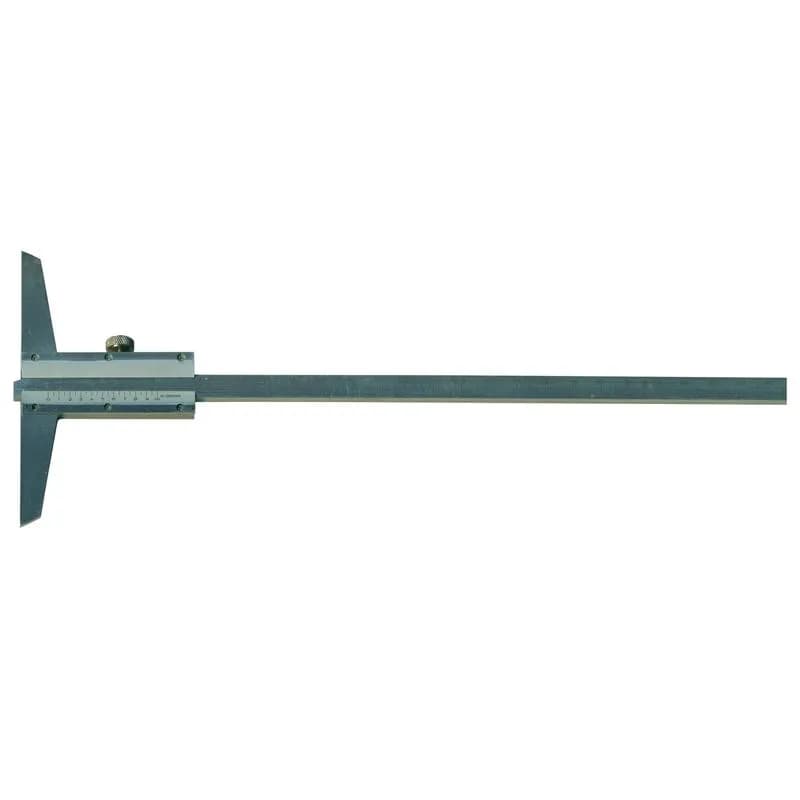
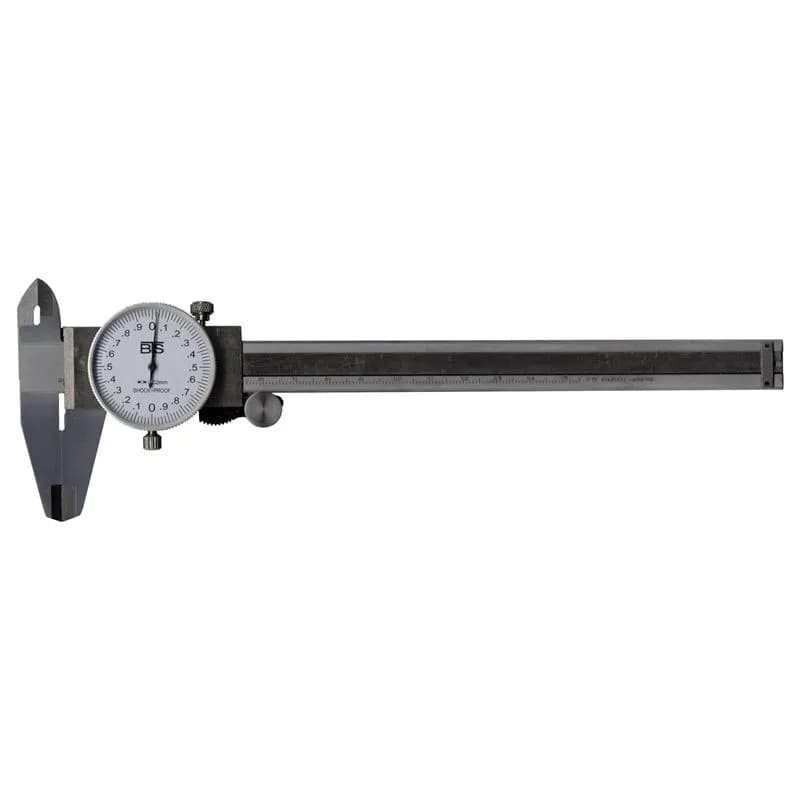
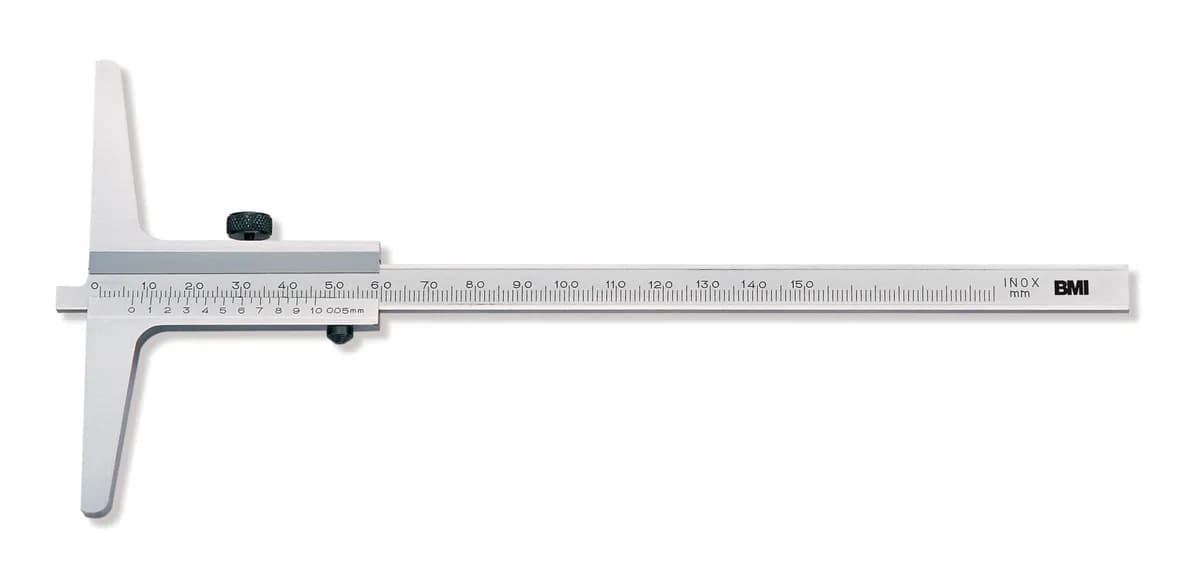
Kramayer dişli ray üzerinde hareket eden ibreli saat kadranı sayesinde pil gerektirmeden 0.01 mm veya 0.02 mm hassasiyetinde hızlı analog okuma sağlayan saatli kumpaslar , özellikle seri parça kıyaslamasında (tolerans aralığı kontrolünde) ustalar tarafından tercih edilir. Yalnızca kademe, kanal ve kör delik derinliği ölçmek üzere T-köprü tabanlı üretilen derinlik kumpasları ise kalıp ve motor blok ölçümlerinde tam dikey temas sağlar.
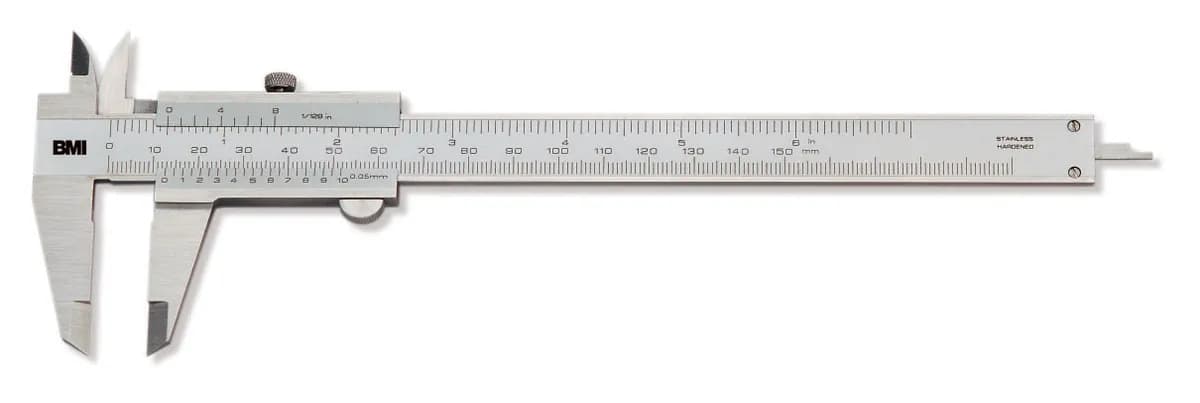
Standart bir 150 mm kumpasın dört farklı bölgesi, dört ayrı ölçüm senaryosu için taşlanmıştır:
Dış Çap ve Kalınlık Ölçümü (Alt Büyük Çeneler): Mil çapları, cıvata dış çapları, sac kalınlıkları ve kutu profil dış ölçüleri alt çeneler arasına alınarak ölçülür.
İç Çap ve Kanal Genişliği Ölçümü (Üst Küçük Kılıç Çeneler): Rulman iç çapları, boru iç çapları ve kama kanalı genişlikleri üstteki ters pahlı iç çeneler delik içine sokulup dışa doğru açılarak ölçülür.
Derinlik Ölçümü (Kuyruk Çubuğu / Kılıç): Kumpasın arkasından çıkan ince çelik derinlik çubuğu, kör deliklerin, matkap yuvalarının ve lastik diş derinliklerinin dibini ölçer.
Kademe (Basamak) Ölçümü (Alın Yüzeyi): Kumpasın kafa kısmındaki sabit alın ile hareketli çenenin arka basamağı kullanılarak kademeli millerin boy farkı ölçülür.
Atölyenizde iş parçası işlemek için kullandığınız torna makineleri ve matkaplar, elektriksel arıza tespiti için multimetreler, uzun mesafe ve terazi hizalama için lazer hizalama ve metreler, ölçtüğünüz cıvata ve somunlara uygun anahtarlar ile lokma takımları kategorilerimizi de inceleyebilirsiniz.
Kullanım alanınıza en uygun kumpası seçerken şu 4 teknik kriteri göz önünde bulundurmalısınız:
Ölçme Boyu (150 mm / 200 mm / 300 mm): Takım çantasında ve cepte taşımaya en uygun, dünyada %85 oranında kullanılan standart boy 150 mm (6 inç) kumpastır. Büyük kasnak, flanş ve kalıp ölçümleri için 200 mm veya 300 mm ; ağır çelik ve makine şasesi imalatı için ise ince ayar vidalı 500 mm – 1000 mm uzun çeneli sanayi kumpasları seçilmelidir.
Paslanmaz Çelik Gövde ve Sertleştirilmiş Çeneler: Sürekli metal parçalar üzerinde sürtünen çene uçlarının aşınıp aradan ışık sızdırmaması için HRC 52–56 sertliğinde taşlanmış paslanmaz çelik gövdeli modeller tercih edilmelidir.
Başparmak Tekerleği (Thumb Roller) ve Sabitleme Vidası: Sürgüyü tek elle milimetrik olarak ileri-geri kaydırmayı sağlayan tırtıklı başparmak tekerleği ve alınan ölçünün bozulmaması için üstteki tespit (kilitleme) vidası kullanım ergonomisini artırır.
Karbür Çeneli Özel Modeller: Döküm, taşlama taşı veya aşındırıcı yüzeylerde günde yüzlerce ölçüm yapılıyorsa, çene ağızları tungsten karbür (elmas) takviyeli kumpaslar aşınmaya karşı maksimum ömür sunar.
Bir kumpasla ölçüme başlamadan önce mutlaka sıfırlama ve ışık kontrolü yapılmalıdır: Çeneler temiz bir bezle silinip tamamen kapatılır ve ışığa doğru kaldırılarak iki çene arasından ışık sızıp sızmadığına bakılır; çeneler tam paralel kapanmalı ve ekranda/cetvelde 0.00 mm okunmalıdır. Ölçüm sırasında parçayı çenelerin en uç sivri kısmıyla değil, çenenin ortasındaki düz yüzeyle kavramak ve sürgüye aşırı parmak gücüyle bastırmamak (tatlı-sert temas sağlamak) hatalı okumayı önler. İş bitiminde kumpas talaştan arındırılıp çeneleri 1–2 mm hafif aralık bırakılarak koruyucu kutusunda saklanmalıdır.
| Ekipman / Model Grubu | Tip / Özellik | Kullanım Amacı | Tavsiye Edilen Saha |
|---|---|---|---|
| Dijital (Elektronik LCD Ekranlı) Kumpaslar (0.01 mm Hassasiyet) | Standart Profesyonel Seri | Yüksek Verimli Uygulama | Atölye, Şantiye ve Endüstriyel Tesisler |
| Mekanik (Verniyeli / Sürmeli) Kumpaslar (0.02 mm ve 0.05 mm) | Standart Profesyonel Seri | Yüksek Verimli Uygulama | Atölye, Şantiye ve Endüstriyel Tesisler |
| Saatli (Kadranlı) Kumpaslar ve Derinlik Kumpasları | Standart Profesyonel Seri | Yüksek Verimli Uygulama | Atölye, Şantiye ve Endüstriyel Tesisler |